


新闻中心
金属3D打印规模化量产:后处理瓶颈与自动化升级路径
2026-08-24 08:45

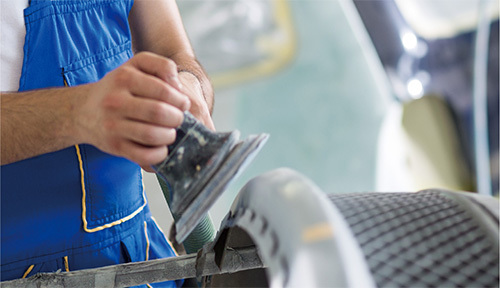
在金属增材车间,打印设备的自动化运行已成常态,但构件打印完成后的去支撑、打磨、表面处理、检测等后处理工序仍高度依赖人工。
自动化程度的断层,正成为制约金属增材制造效率、成本与一致性的关键瓶颈。
一、后处理为何成为关键瓶颈?

01 效率维度:交付周期的主要制约
人工无法实现连续作业,产能上限受限:人工受工时、体力及轮班限制;而机器人搭载力控系统可7×24 小时不间断作业,同等工位处理能力通常达到人工 3~5 倍。
02 成本维度:后处理可能高于打印本身
熟练打磨技工稀缺,人力成本持续走高:具备复杂增材件打磨经验的技工招聘难、流失率高,薪资逐年上涨;行业普遍出现“招工难、培养周期长”的劳动力缺口。
安全生产相关隐性成本压力上升:人工打磨产生金属粉尘,企业需持续投入劳保用品、除尘设备及职业健康体检费用;一旦发生尘肺病、工伤事故,将产生高额赔偿与合规成本。
03 质量维度:影响最终交付的多重风险
人工打磨一致性差,产品质量波动大:打磨效果高度依赖工人经验,同一批次零件粗糙度、支撑残根处理程度参差不齐;同一工人在不同时段、不同班次打磨效果也存在差异。
二、后处理自动化落地的关键点
⭐ 离线编程技术成熟,降低机器人调试门槛。

随着离线仿真、视觉定位、力控自适应打磨技术的普及,设备无需长时间停机示教,导入零件三维模型即可快速生成打磨路径,适配增材制造 “多品种、快速迭代” 的生产特征。
三、系统性解决方案
针对上述瓶颈,行业验证的自动化后处理方案核心在于构建多层闭环控制能力:
01 感知层:自适应识别
3D视觉相机/激光测距仪/三维扫描仪:实时感知零件实际形貌与理论模型的偏差,自动补偿定位及工件尺寸误差;
浮动力控打磨主轴:实时感知刀具与工件的接触力,闭环反馈动态调整去除量。

02 工艺层:标准化复用
多规格刀具库:覆盖粗磨→半精磨→精抛全流程,以标准化刀具组合替代人工经验判断;
离线编程:路径规划与参数调试在电脑上完成,程序固化后可持续复用,逐步降低对熟练工的依赖。
03 保障层:安全与稳定
专用冷却系统:钛合金切削液持续喷淋,控制薄壁件温升,避免热损伤与微裂纹
专用除尘系统:源头捕集金属粉尘,降低爆炸风险,满足职业健康与环保合规要求
安防系统:安全保障遵循“本质安全设计 → 物理隔离 → 主动停防 → 工艺防爆 → 管理闭环”的纵深防御原则。

对于计划新建或改造产线的决策者而言,后处理自动化的投入产出比值得重点评估。它不仅是单点设备的升级,更是决定金属增材制造能否突破经济性瓶颈、进入规模化应用阶段的关键变量。
如需针对具体工况进一步探讨产线升级路径,欢迎评论区留言交流。